Беріліс қорабы бар болат орамды қалыптастыратын машина
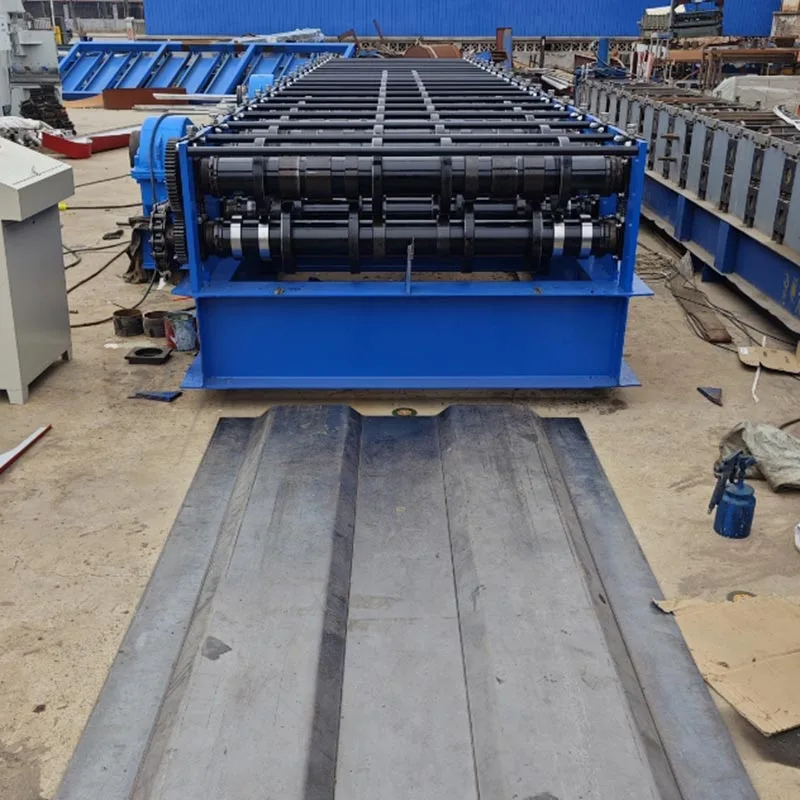
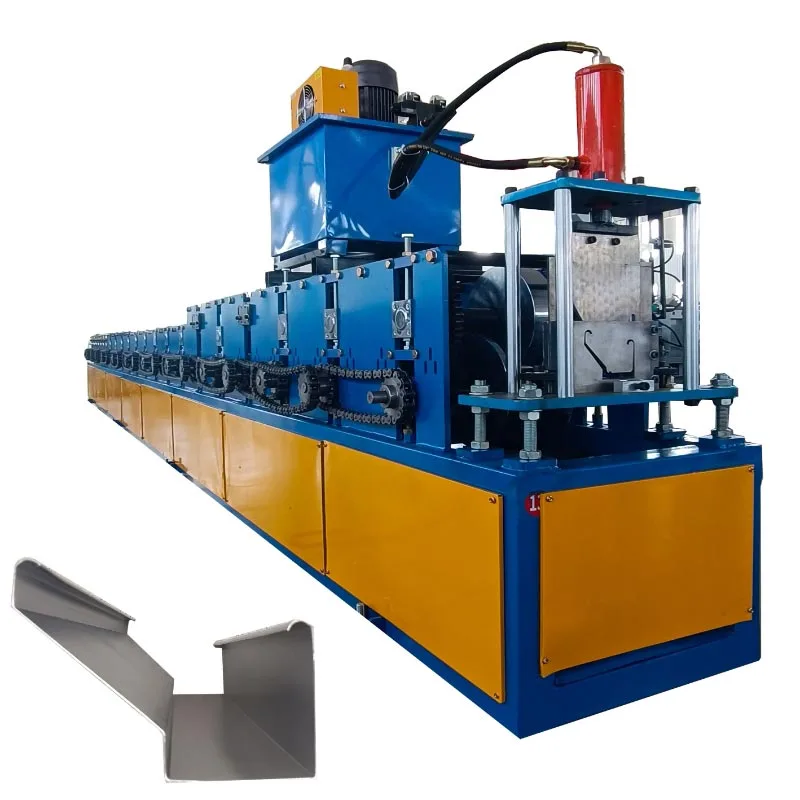
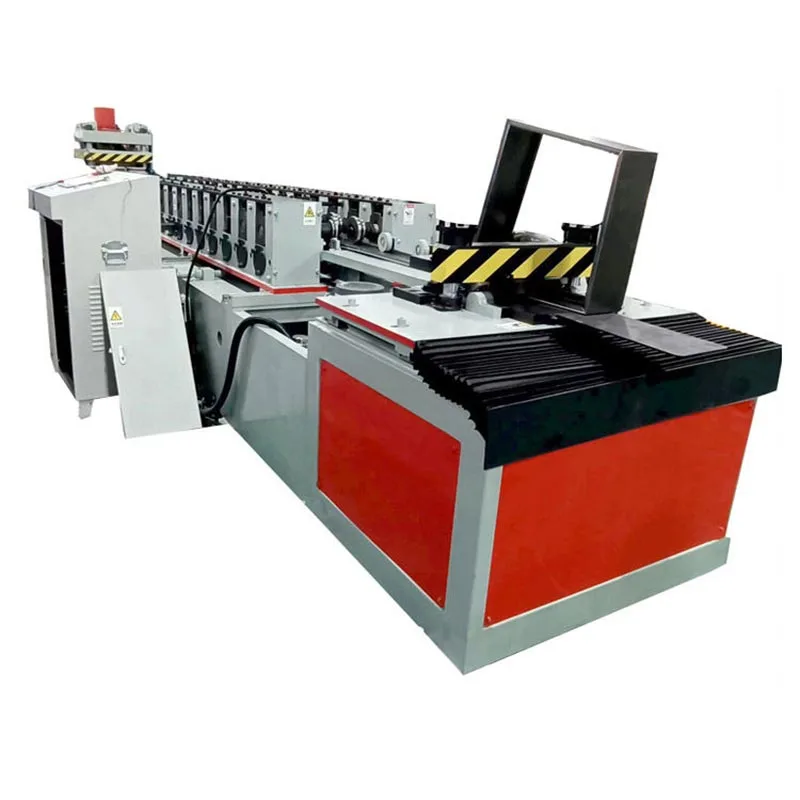
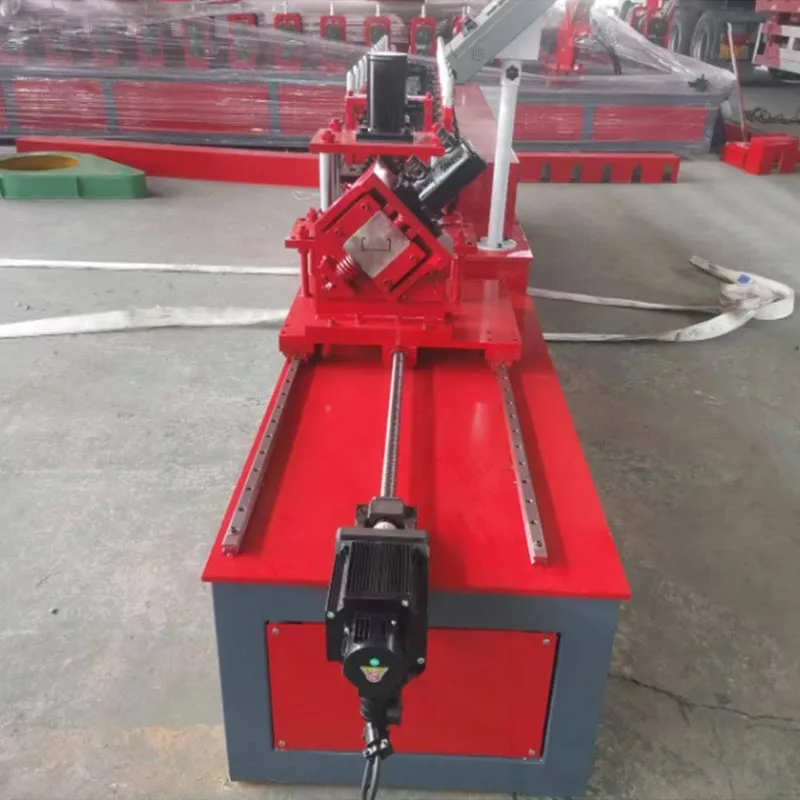
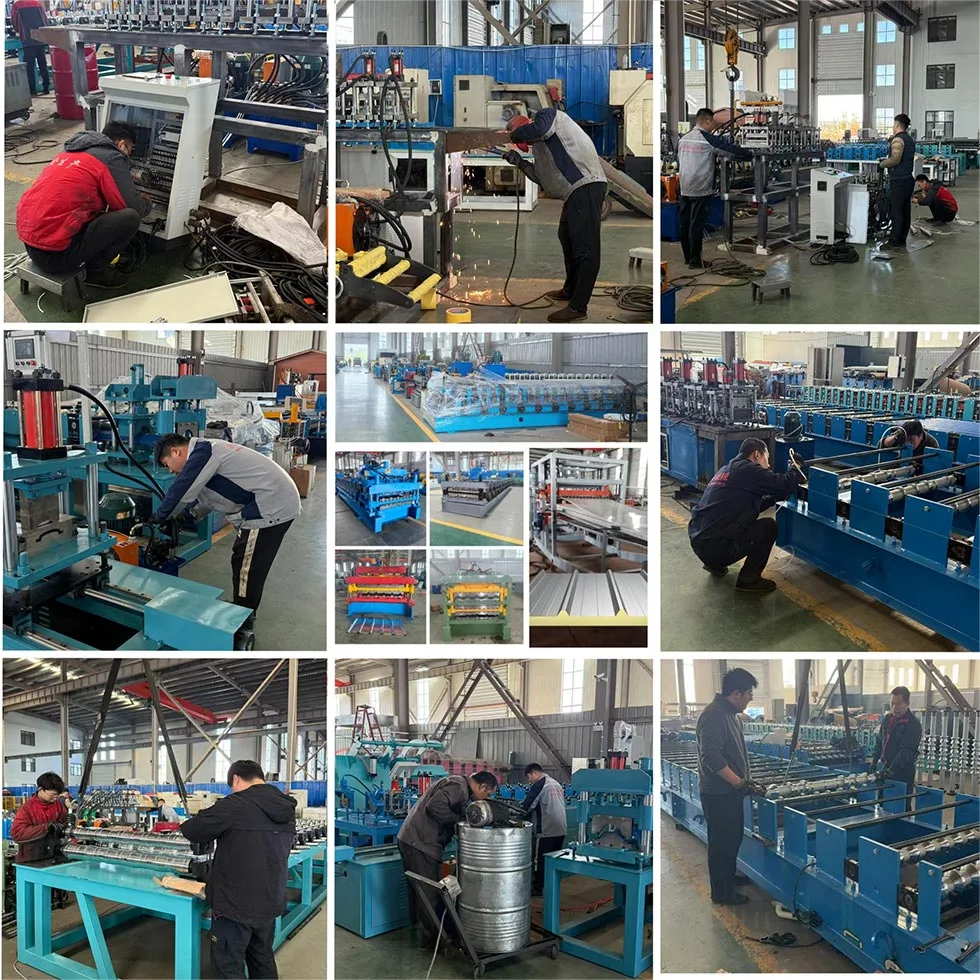
Беріліс қорабы бар болаттан жасалған болат орамдарды құрайтын, Parfu International Trading Co., Ltd. - бұл қуатты өндірістік машина. Ол құрылыс индустриясында қолданылады. Бұл құрылғы шикі болаттан жасалған катушкаларды өңдейді. Ол нақты құрылыс бөліктерін шығарады. Бұл бөліктер болат шыбықтар, тректер және арналар деп аталады.
Олар заманауи ғимараттардың қаңқасын немесе «айдаһар сүйегін» құрайды. Бұл редукторға басқарылатын болат орамның түзетін машинасы айналады
Құрылыс. Ол баяу, қолмен жұмысты тез, автоматтандырылған өндіріспен алмастырады.
«Беріліс қорабы» атауы өзекті жетек жүйесінен шыққан. Бұл жүйе қатты беріктігін қамтамасыз ету үшін қатайтылған берілістерді қолданады,
Тұрақтылық және тегіс жұмыс істеу. Егер редуктордың болат кадрлық машиналары ұзақ уақыт бойы ауыр жүктемелерге дейін жүгіре алады.
Олар
Жеңіл өлшегіштер (LGS) жадының жұмысы.
Ол қалай жұмыс істейді?
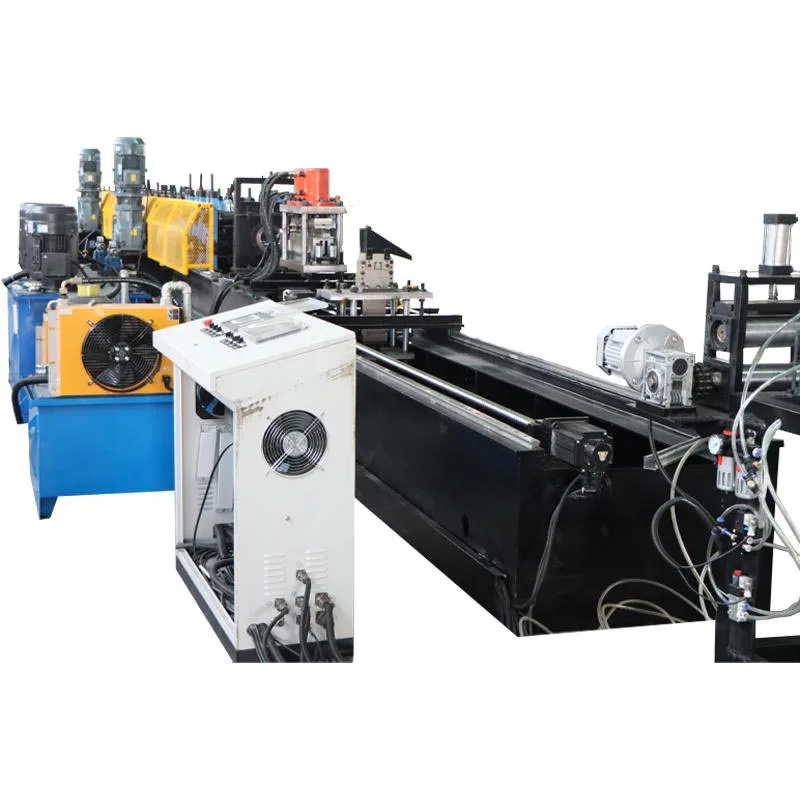
Беріліс қорабы Жүргізілген болаттан жасалған роликті құрайтын машина - бұл орамды қалыптастыру жүйесі. Ол үздіксіз, автоматтандырылған металды сатады
Процесс. Бұл жүйе шикізатты дайын кадрларға тоқтамай өзгереді.
A. Қандай даойлар / ыдыраушы
Бұл бастапқы нүкте. Ауыр дегойлер болаттың үлкен катушкасын ұстайды. Ол катушканы тегіс шешіп,
оны машинаға береді. Көптеген ыдыстардың моторлы тежегіші бар. Бұл дәйекті, кернеуді бақылауды қамтамасыз етеді
жем. Бұл катушканың бақыланбайтындығына жол бермейді.
B. Беру грамотасы және тегістеу қондырғысы
Бұл бөлім жолақты құрылғыға бағыттайды және оның бастапқы қисық сызығын тегістейді. Бұл қисықты алып тастау керек
Қорытынды өнім түзу және өлшемді.
C. прокат фабрикасы / түзу станциясы
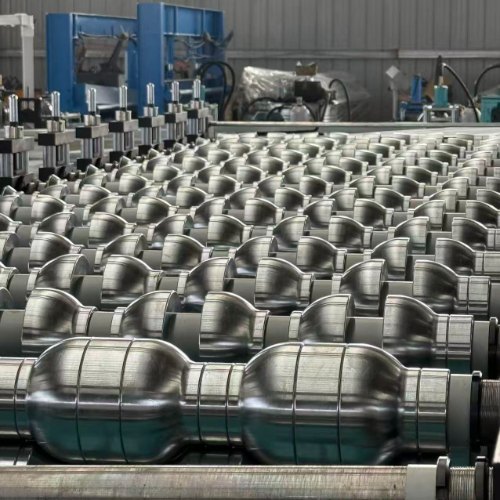
Бұл машинаның жүрегі. Ол жұптасқан илек біліктерінен тұрады. Бұл біліктерде, тапсырыс бойынша жасалған
Роликтер (немесе өлім) қалыптастыру орнатылады.
Прогрессивті қалыптастыру: Болат жолақ әр роликтерден өтеді. Әр станция кішкентай, өсімді орындайды
иілу. Алғашқы бірнеше станциялар жиектерді қыса бастауы мүмкін. Келесі станциялар біртіндеп металды а
С-Пішін, U-пішіні немесе басқа күрделі профиль.
Беріліс қорабы: Құрылатын станциядағы әр біліктің әр жұптары орталық жетектің білігіне қосылған. Бұл байланыс
берік беріліс қорабы арқылы жасалған. Білімдер барлық роликтерді өте жақсы синхрондауға бекітіңіз. Бұл саңырауқұлақтарды жояды, кепілдік береді
тұрақты және сапалы өнім.
D. Тозу және кесектер
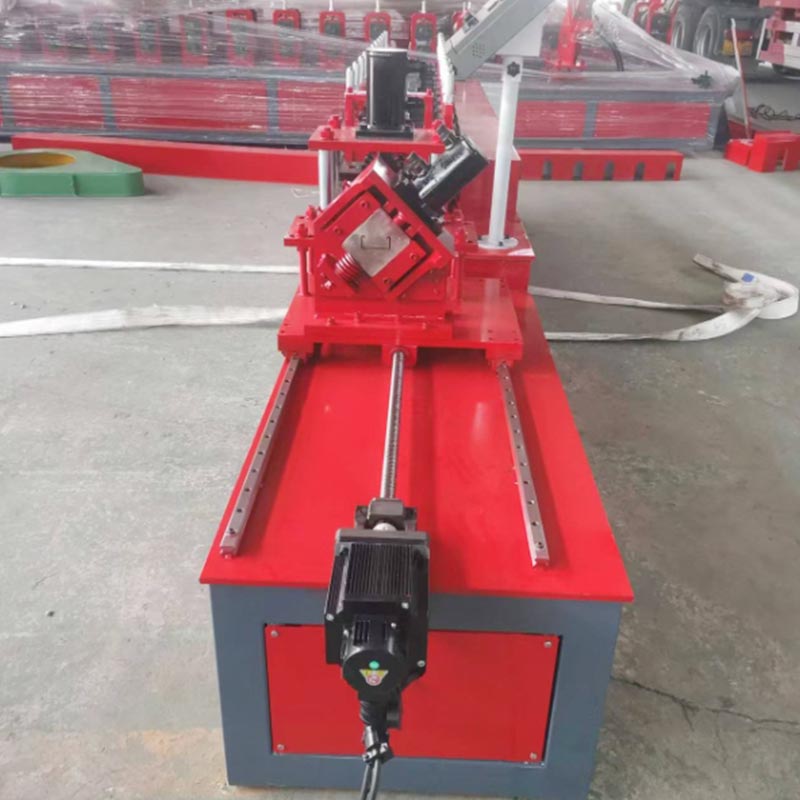
Бұл редукторды басқаратын болаттан жасалған болат орамның құрылғыны құрамына интеграцияланған соққы станциясы кіреді. Ол гидравликалық немесе сервоға негізделген
Шебердің Интернетте тесіктер жасау үшін тесілімдер. Бұл негізгі пішінді емес, маңызды функционалды қосады.
Электр сымдары, сантехникалық құбырлар және механикалық түтіктер. Мотчинг қондырғылары аяғында бөлімдерді кесіп тастай алады
арбалар. Бұл тректерге немесе басқа компоненттерге оңай қосылуға мүмкіндік береді.
E. Кесу жүйесі
Толығымен қалыптасқан бір рет болат ұзындығына дейін кесіледі. Бұл екі бастапқы жүйенің бірін қолдану арқылы жүзеге асырылады:
Ұшу кесілген: бұл жоғары жылдамдықты жүйе. Кесу қондырғысы жылжымалы профильмен синхронды түрде қозғалады
кесу. Содан кейін ол бастапқы күйіне оралады. Бұл үздіксіз өндірісті тоқтатуға мүмкіндік береді. Бұл өте қолайлы
Жоғары дыбыс шығысы.
Статикалық кесу: құрылғы әр кесу үшін қысқаша тоқтайды. Гидравликалық ығысу немесе көрді, профильді тазартыңыз. Бұл
Қарапайым, сенімді шешім, бұл сәл баяу.
F. Бақылау жүйесі (PLC & HMI)
Бағдарламаланатын логикалық контроллер (PLC) - бұл машинаның миы. Оператор адам-машина интерфейсін қолданады (HMI)
Барлығын басқару үшін сенсорлық экран. Оператор келесідей:
Профиль түрі (мысалы,, дюйм, трек), қалаған ұзындық, саны, пунктуалды және аралық
PLC осы командаларды жоғары дәлдікпен орындайды. Ол декойгерді, роликтерді, соққылар мен кескіштерді басқарады.
G. Ашық кестені / жүгіру кестесі
Соңғы кезеңде құрылғыдан жасалған кесек бөліктер жіберіледі. Содан кейін олар ұқыпты түрде жиналады, дайын
байлау және тасымалдау үшін.
Кәдімгі параметрлер мен сипаттамалар
Қарастырылатын маңызды сипаттамалар:
Материал қалыңдығы (өлшеу): ол машинаның мүмкіндігінің мүмкіндігінше, ол үйлесімді болаттың қалыңдығымен анықталады
, әдетте, әдетте 0,4 мм-ден 2,0 мм-ге дейін (шамамен 25-тен 12-ге дейін).
Материал ені: Бұл параметр тереңдегі фланецтің шегін орнатады. Мысалы, 150 мм аралы, мысалы, қажет
Кепілге шамамен 300 мм.
Жылдамдықты қалыптастыру: Бұл минутына қанша метр профиль шығарылғанын көрсетеді (MPM). Әдеттегі жылдамдық 15-тен
45 мм-ден астам, машинаның күші мен дизайнымен тікелей әсер етті.
Ролик станциялары: қалыптастыру кезеңдерінің саны тікелей пішінді өнімнің дәлдігін қалыптастырады. Басқа станциялар тегіс мүмкіндік береді,
Күрделі профильдер. Негізгі машиналарда 12-16 станция бар; Озық модельдерде 20 немесе одан көп.
Білік диаметрі мен материалдары: біліктер күшті және қатал болуы керек. Жоғары сапалы машиналар қатты, жоғары көміртекті пайдаланады
Болат біліктері. Олар көбінесе қатайған және дәл және ұзақ өмір сүру үшін негіз болады. Жалпы диаметрлі 65 мм, 70 мм және
80 мм.
Ролик материалы: қалыптасатын роликтер жоғары сапалы легірленген болаттан жасалған ерекше тозуға қарсы тұрақтылықты ұсынады
(CR12, CR12MOV) және оларды HRC 58-62-ге қатайту.
Негізгі моторлы қуаты: бұл машинаның моментіндегі мотордың қуаты (кВт), ол машинаның моментін анықтайды және
Қалың материалдар үшін сыйымдылық. Жалпы рейтингтер 5,5 кВт-тан 22 кВт-ға дейін немесе одан да көп.
Басқару жүйесі: Басқару жүйесі PLC (мысалы, Siemens, Mitsubishi) және HMI экраннан тұрады.
Беріліс қорабы бар болаттан жасалған болат орамалды құрастыру машинасы қолмен жасалған өндірістің және балама массажға айтарлықтай артықшылықтар береді
Жүйелер.
Тиімділігі өте жоғары: бір машина әр сағат сайын жүздеген метр жыртылып кетуі мүмкін. Ол жұмысты автоматтандырады
ондаған қолмен жұмыс істейтін жұмысшылар.
Жоғары дәлдік пен дәйектілік: өндірілген әр бөлік бірдей. Бұл адамның қателігін жояды. Ол әкеледі
Тезірек, оңай және сайттағы жиналыста дәлірек. Ғимараттар жоғары көтеріліп, трюер.
Тамаша беріктік пен беріктігі: Беріліс қорабы жүйесі өте берік. Ол ауыр,
Өнеркәсіптік ортада үздіксіз пайдалану. Бұл ұзақ қызмет көрсетумен ұзақ қызмет ету мерзімі бар.
Үлкен икемділік: роликтер жиынтығын өзгерту арқылы («« орама формасы »), бірдей машина әртүрлі профильдер шығара алады.
Өндіруші доктарды тректерді бақылауға немесе дюблімен жылдам ауыстыруға болады. Бұл өндірістің үлкен әмбебаптығын қосады.
Шығындарды едәуір төмендету: бастапқы инвестициялар күшті қайтарумен есепке алынады. Машина түбегейлі төмендейді
Еңбек шығындары, материалдық қалдықтарды қысқартады және жалпы кірістілікті арттырады, жобаны аяқтайды.
Қауіпсіздікті жақсарту: Автоматтандыру жұмысшылардың өткір парақты металды құралдармен өңдеу қажеттілігін азайтады. Бұл төмендейді
Кесу, штаммдар және басқа да семинарлардың пайда болуы.
Негізгі сценарийлер
Бұл редукторды басқаратын болат орамдарды құрдыратын машиналар жеңіл болаттан жасалған кез-келген операцияда өте маңызды.
Тұрғын үйлер салу: бұл машиналар интерьерге арналған компоненттерді өндіру үшін жиі қолданылады және
Сыртқы қабырғалар, едендік біліктер және шатырлы тұрғын үйлерде шатырлар.
Коммерциялық құрылыс: Бұл машина ішкі борандар, төбелер және төбелер үшін компоненттерді өндіруге өте ыңғайлы
Компоненттер, қонақ үйлер, ауруханалар және мектептер сияқты сыртқы перделердегі сыртқы қабырғалар.
Өнеркәсіптік құрылыс: қоймалар, зауыттар және басқа да ауқымды өндірістік құрылымдар
Сақтық және таза сызықтар қажет.
Суық түзілген болат (CFS) өндірістік зауыттар: бұл негізгі тұтынушылар. Компания мамандандырылған
Құрылыс индустриясы үшін құрастырмалы қабырға панельдері, трюстен және басқа компоненттер өндірісі.
Модульдік және құрастырмалы құрылыс: бұл өсіп келе жатқан сала. Машина жасайтын компоненттердің дәлдігі өте жақсы
Сайттан тыс модульдік құрылыс үшін, мұнда панельдер зауытта салынып, сайтта жиналған.
Өндірістік жұмыс процесі
Шикі материалдан дайын өнімге дейінгі процесс - бұл тұрақты, үздіксіз ағын.
1-қадам: Тапсырыс және бағдарламалау
Оператор барлық тапсырыс сипаттамаларын, соның ішінде профиль өлшемдері, ұзындығы, саны және тыл
Үлгілер - HMI экранын пайдаланып, сатып алу тапсырысынан машинаның PLC-ке тікелей.
2-қадам: Материалдарды жүктеу
Аймақтағыштарды ыдыратқаннан кейін, Декойлерге катушкалар жүктейді, оператор нивелирлеу блогы арқылы жетекшілік етеді және
бірінші құрастырушы роликтерге.
3-қадам: Құрылғыны орнату (орамның өзгеруі - қажет болса)
Басқа профильге ауысу оператордан біліктердегі түзу роликтерді ауыстыруды талап етеді - бұл процессте
Ауыстырудағы ең көп уақытты қажет ететін қадамды білдіреді. Қазіргі заманғы машиналар бұл процесті тезірек жасауға бағытталған
мүмкін.
4-қадам: қалыптастыру және тесу процесі
Оператор машинаны бастайды. Декойлер болат жолақты береді. Пішіндеу кезінде, тесілгіш
Бір уақытта алдын-ала бағдарламаланған тесіктер жасайды.
5-қадам: Ұзындығы бойынша кесу
Толық қалыптасқан және тесілген профиль кесу жүйесіне жетеді. Ұшатын кесу жүйесі профильмен қозғалады,
Таза кесіліп, оның басталу орнына оралады. Процесс үздіксіз.
6-қадам: шығу және жинау
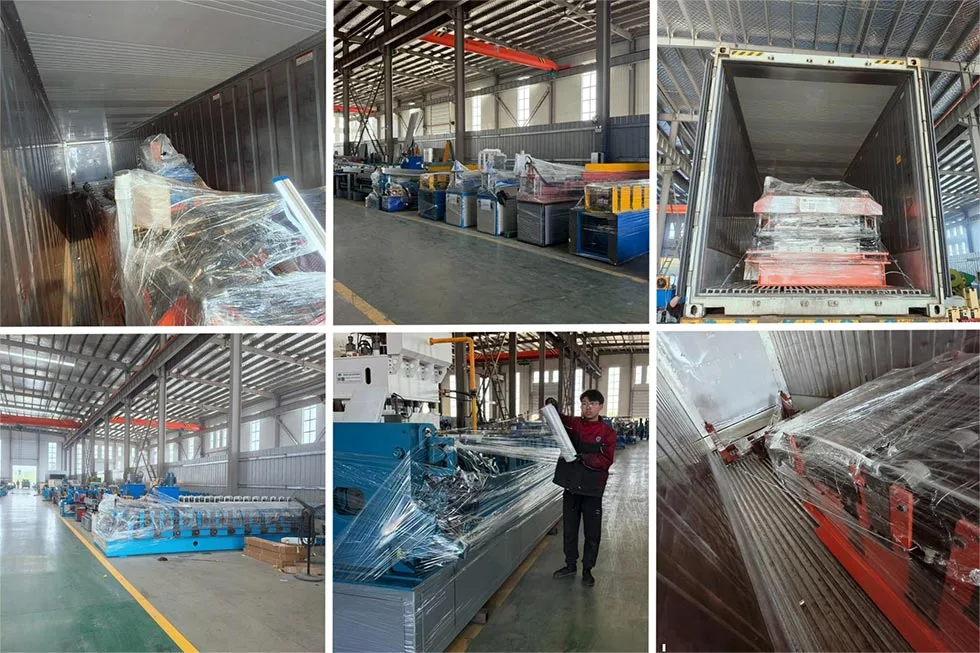
Дайын бөліктері жеткізіліп, жинақталған, жинақталған, жинақталған және таңбаланған, оларды жөнелтуге дайын етеді.
7-қадам: Сапаны бақылау
Тұрақты сапаға кепілдік беру үшін жұмысшылар өлшемдер, пішін және тесікке қарсы мерзімді тексерулер жүргізеді
Ерекшеліктер. Бұл машиналарды калибрлеуді және стандартты сәйкестікке кепілдік береді.
Парфу үшін парфу үшін парфу үшін жолдама және жобалық ақпарат алу үшін жолдама және жобалық ақпарат алу үшін, сэндвич панельдері, машиналық аксессуарлары бар. Біз 24 сағат ішінде жауапқа кепілдік береміз.
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты