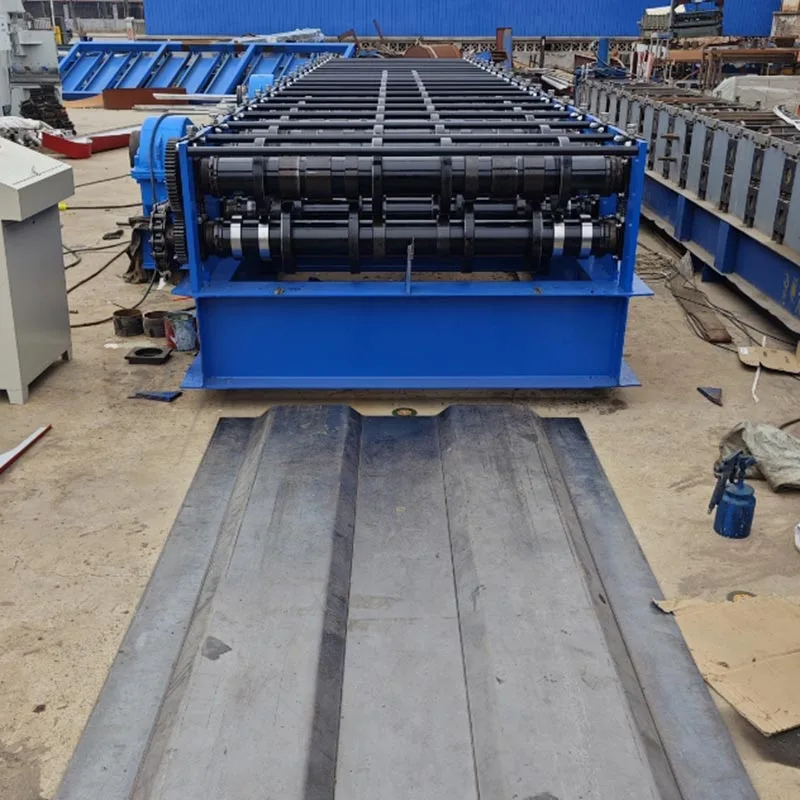
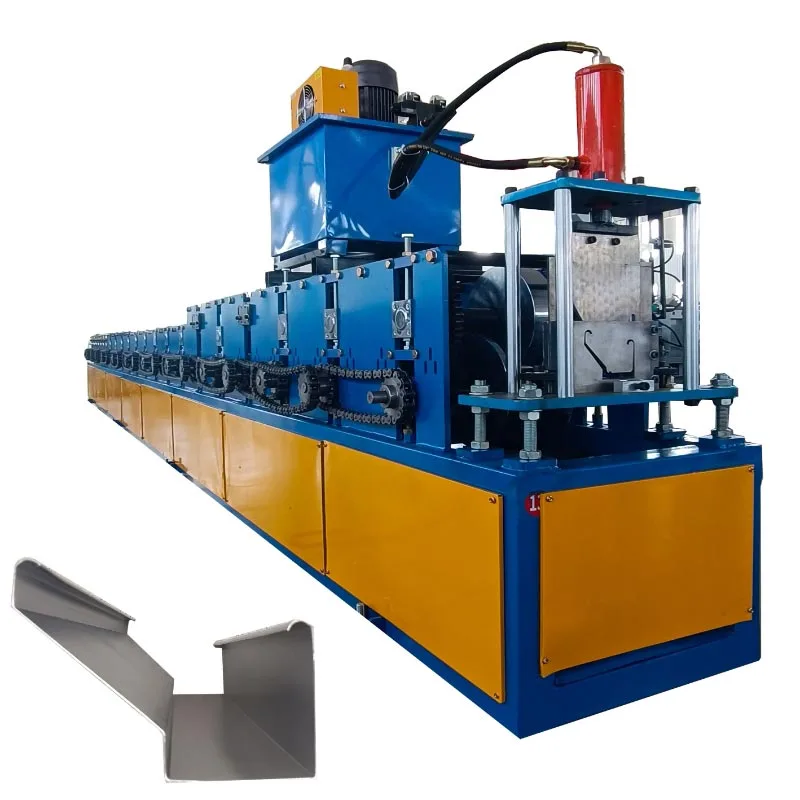
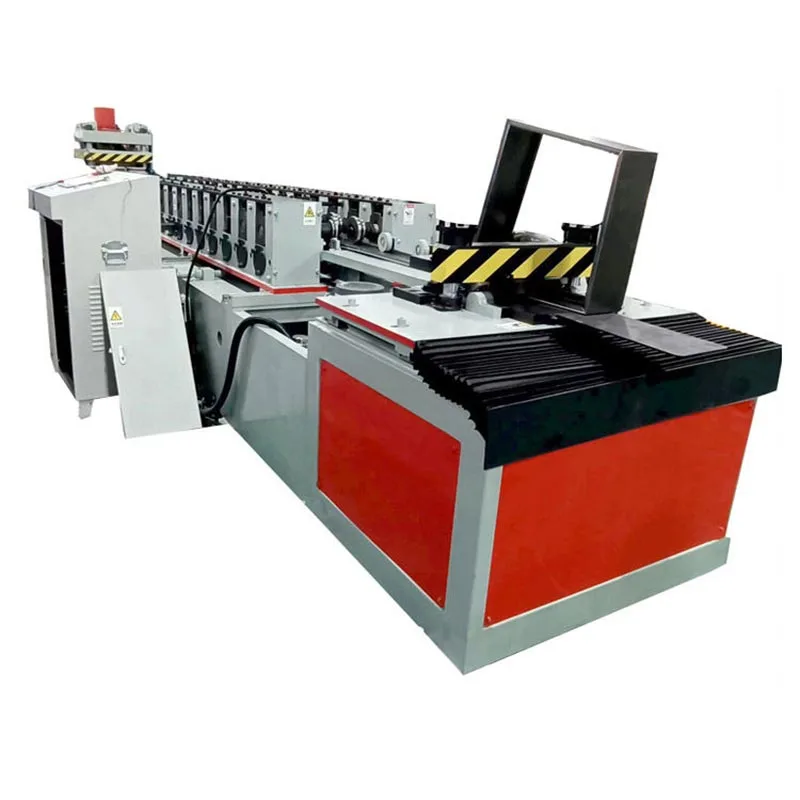
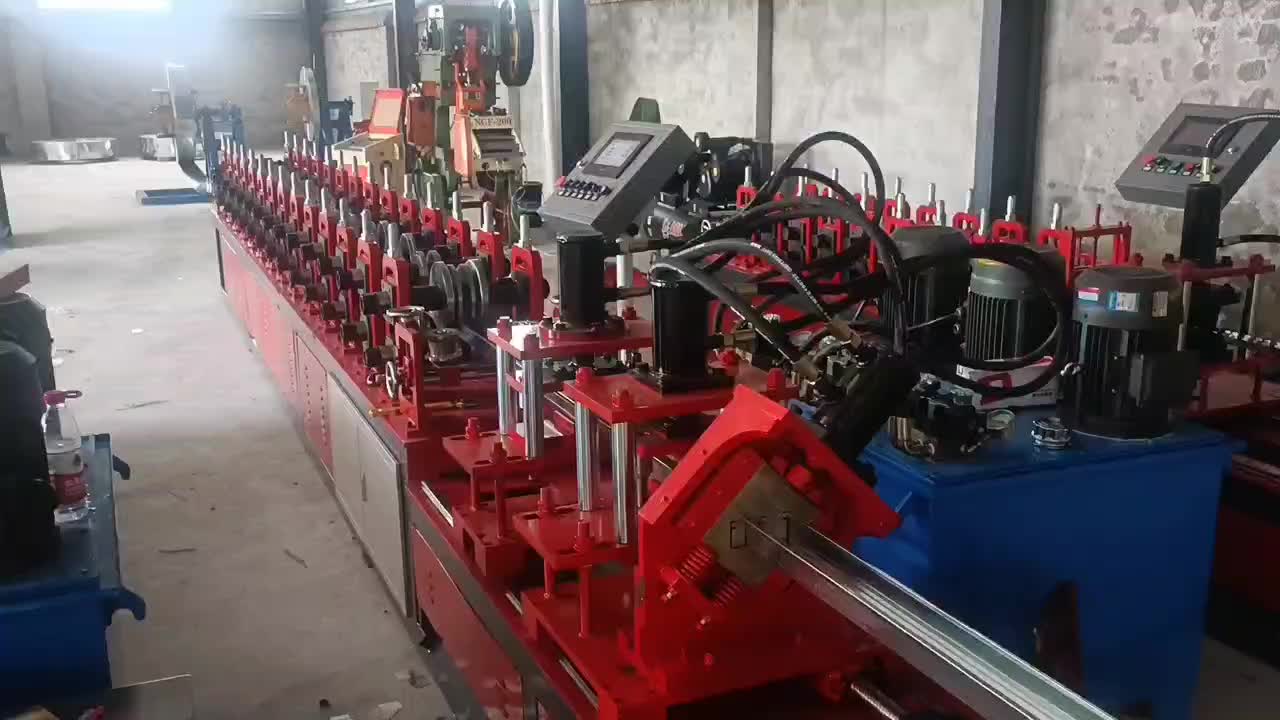
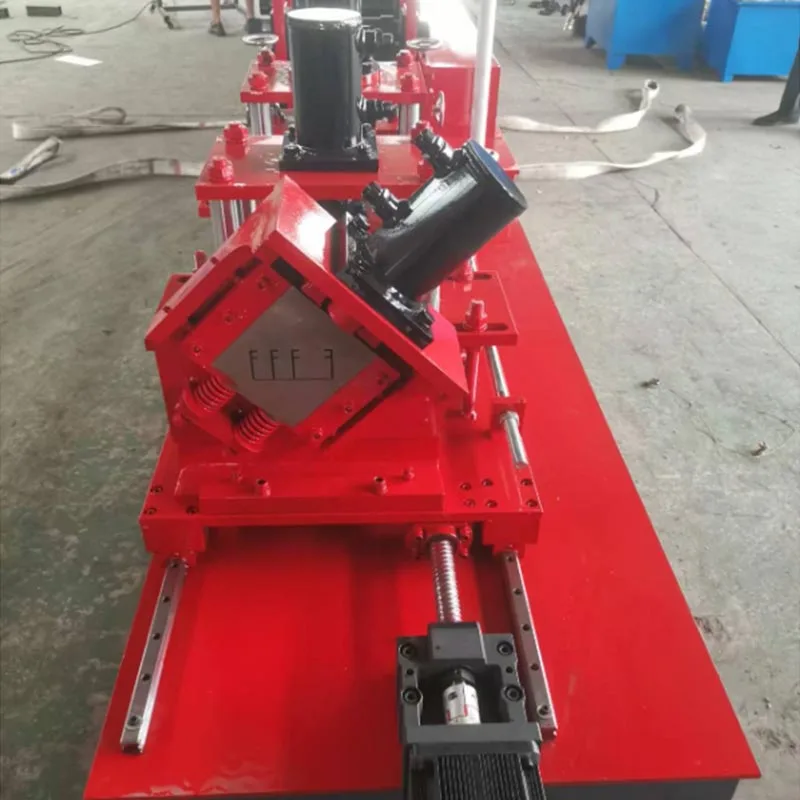
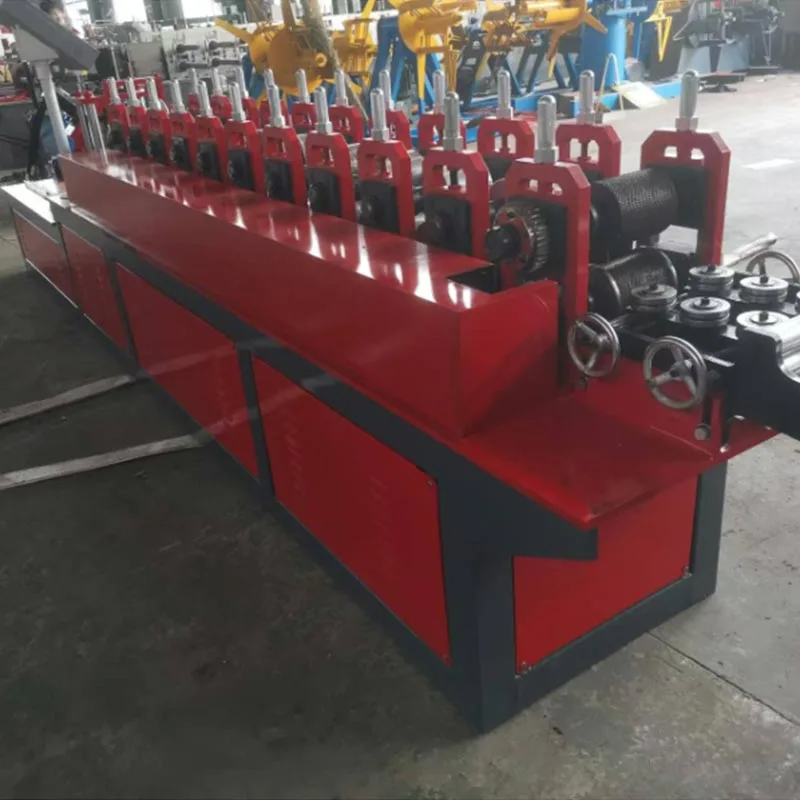
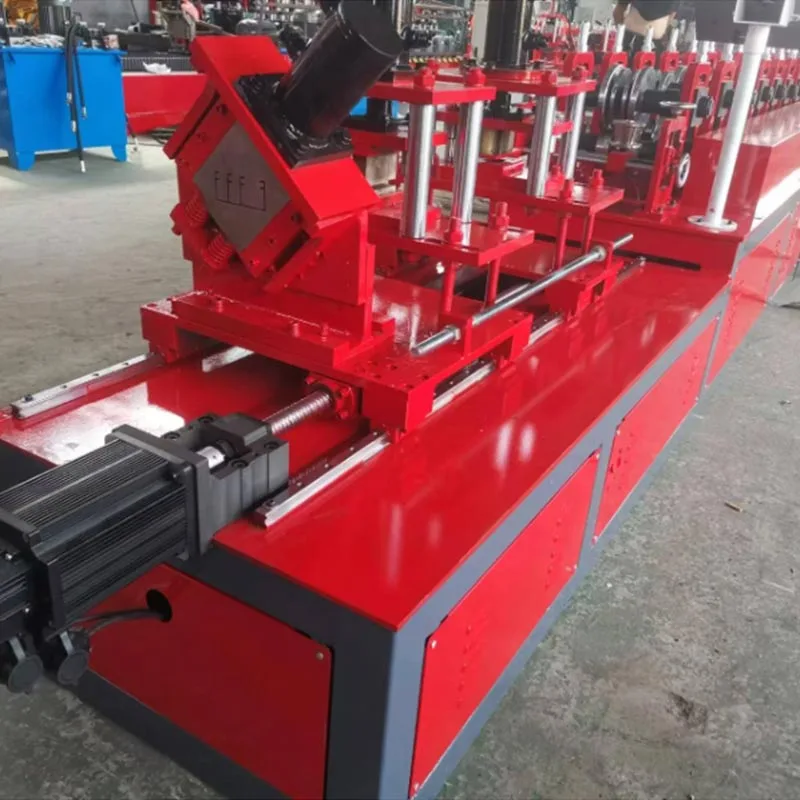
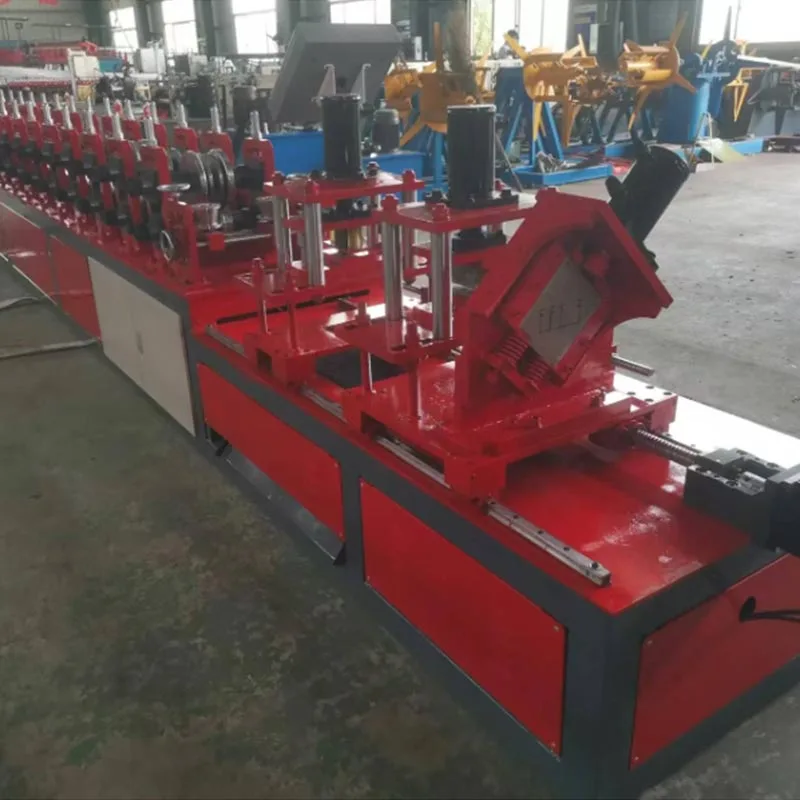
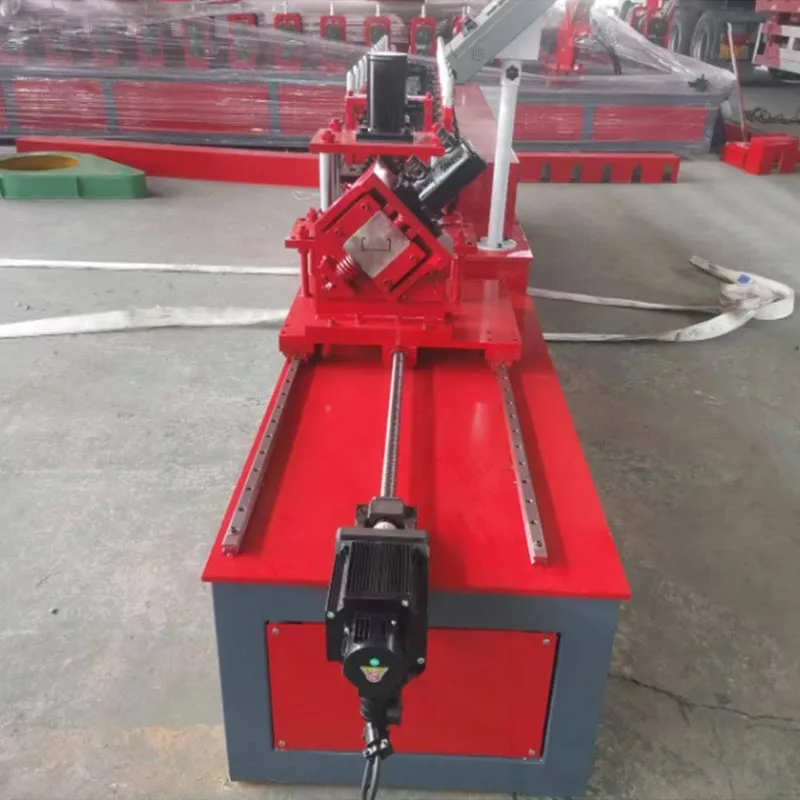
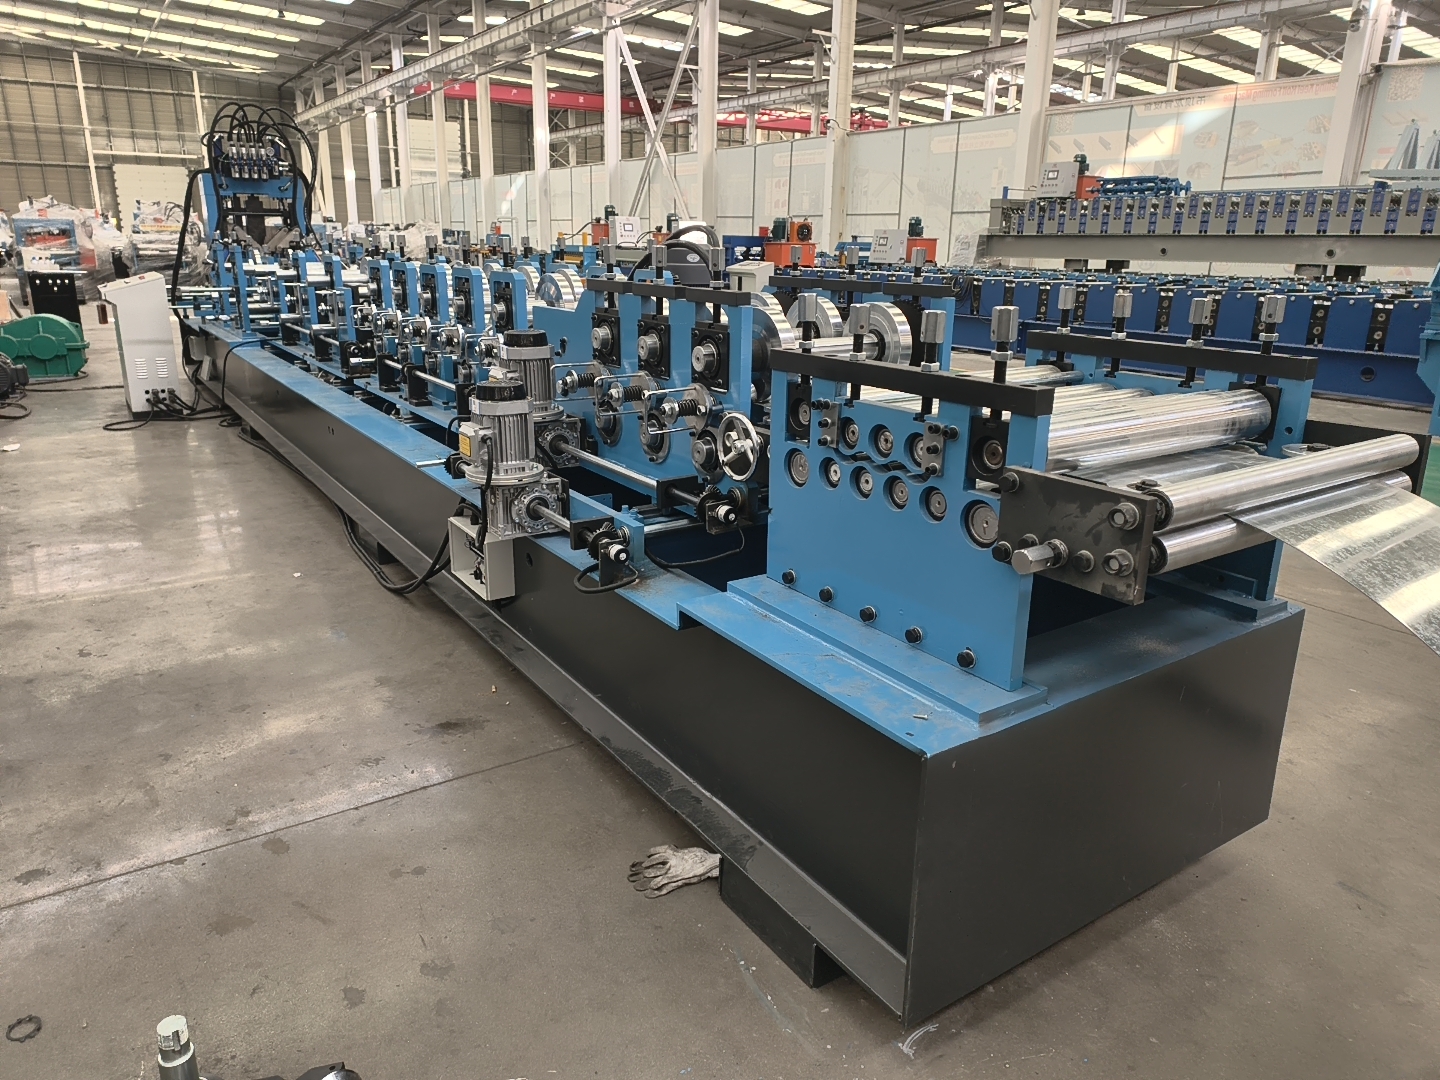
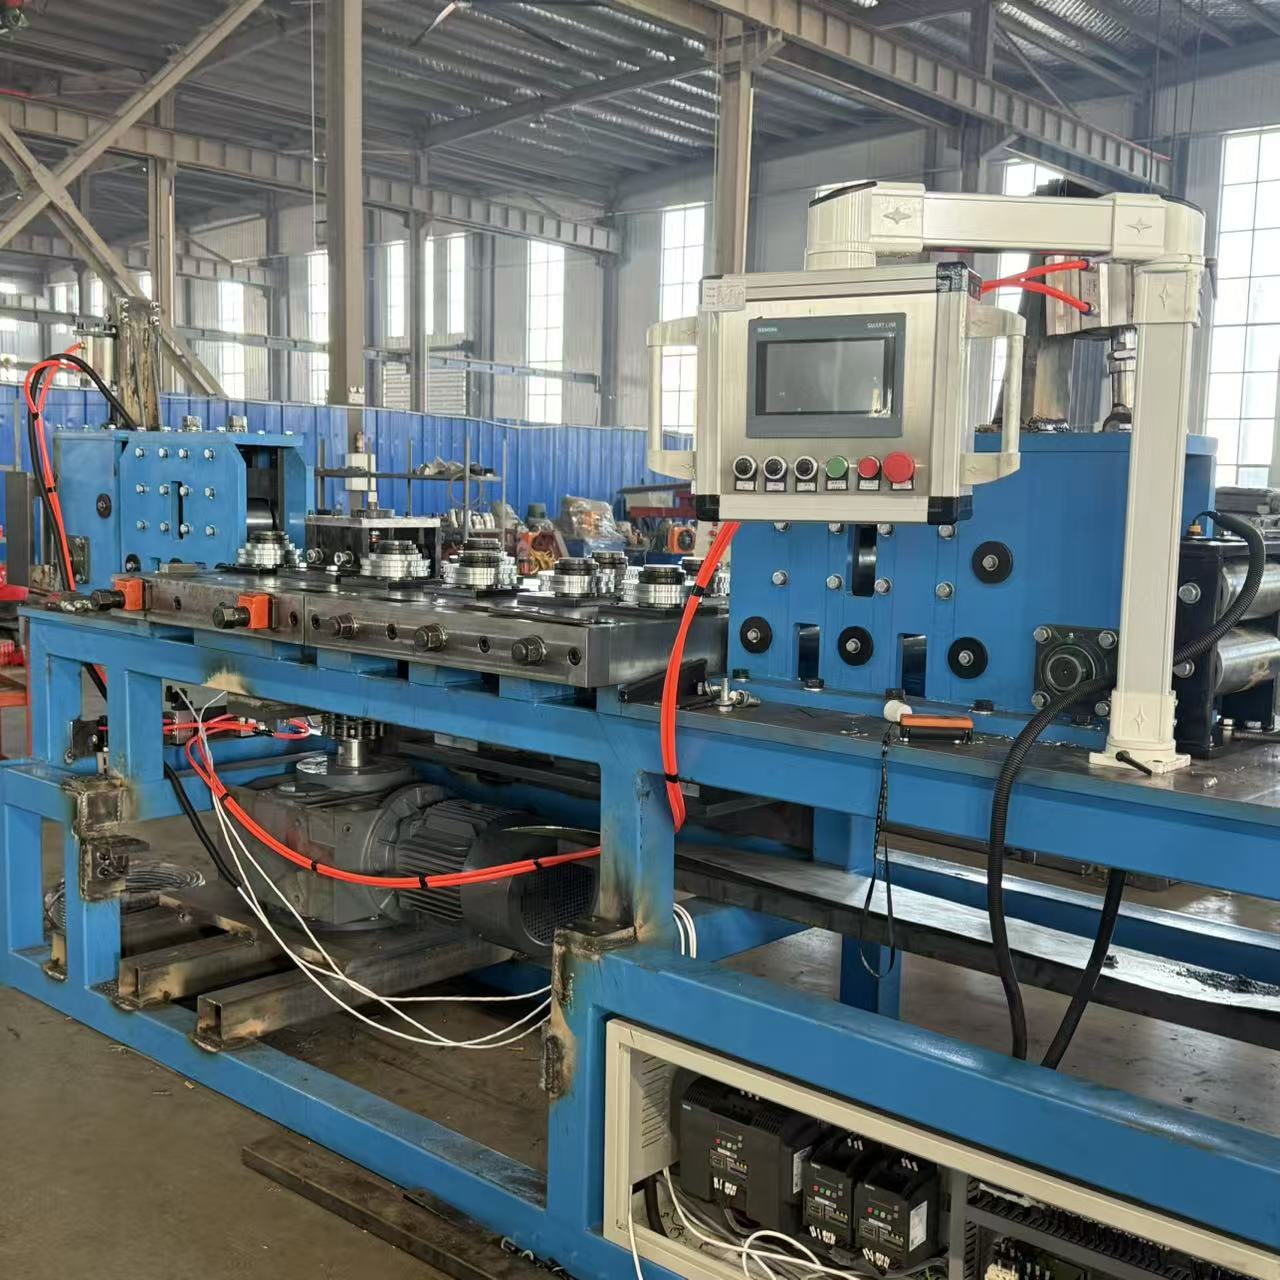
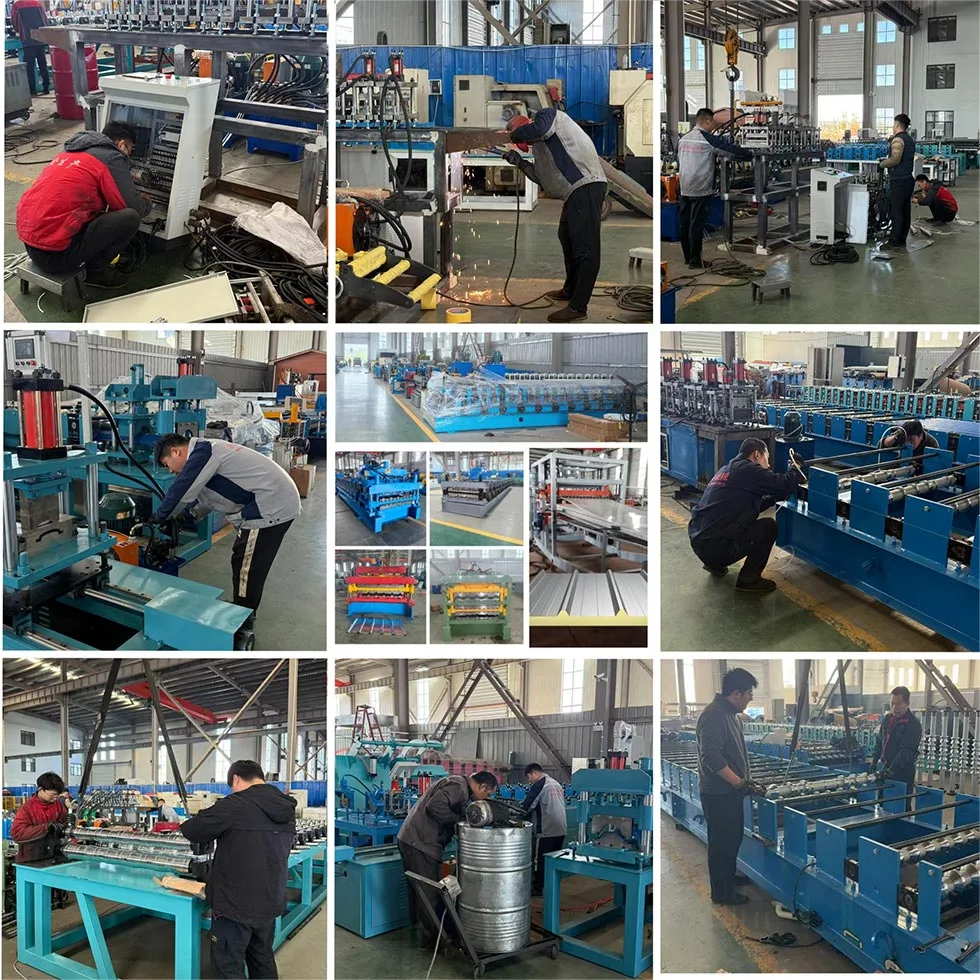
Parfu International Trading Co. Co., Ltd шығарған жарық периодты екі құрылғы - бұл өндірістік жабдықтардың кеңейтілген бөлігі. Ол құрылыс индустриясына арналған. Бұл машина екі маңызды кадр компоненттерін шығарады. Бұл тік сөрелер мен трек (сонымен қатар жоғарғы және төменгі жүгіруші немесе аспан және жер беті).
Дәстүр бойынша, бұл профильдер екі бөлек машинаны қажет етті. Бұл жаңа екі жүйе де екі функцияларды біріктіреді. Ол
болды
Жоғары тиімді және кеңістікті үнемдейтін шешім. Жеңіл болат кастрюм Машинасы екі-екі құрылғы осы компоненттерді құрайды
қапталған
мырышталған болат жолақтар. Ол жоғары дәлдікпен және жылдамдықпен жұмыс істейді.
Бұл машина заманауи құрғақ және жеңіл болаттан жасалған жақтаудың құрылысы үшін өте маңызды. Ол
көмектеседі
Қабырғалар мен төбелер үшін қаңқа жасаңыз. Оның интеграцияланған дизайны құрылыста алға жылжуды білдіреді
Материалдарды өндіру.
Толық сипаттама
Жеңіл болат кастрюм машинасы Екі индикатор машинасы - бұл толық орамды қалыптастыру жүйесі. Бұл қарапайым машина емес. Процесс
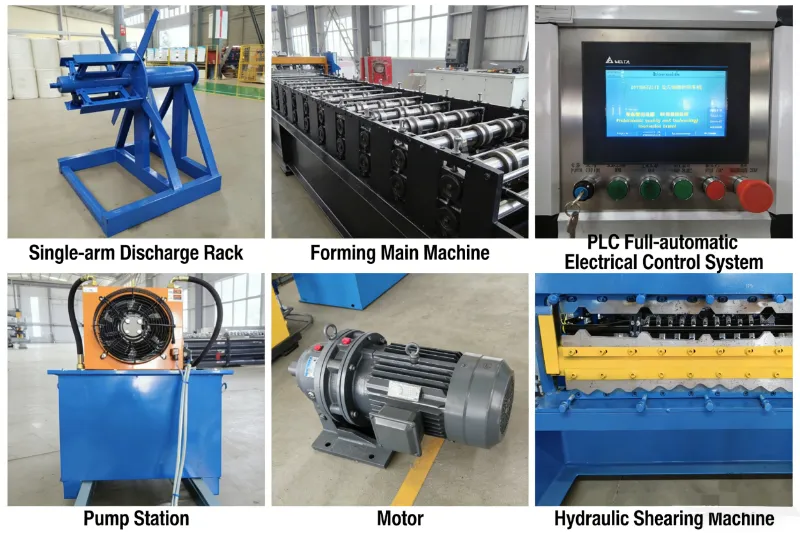
Қауіпсіздіктен басталады (төлеу стенді). Оның міндеті - шикізат катушкасын ұстау және оны біртіндеп тамақтандырыңыз
Өндіріс желісі.
A. Бұл бастапқы нүкте.
Ол шикізаттың үлкен катушкасы бар. Материал әдетте мырышталған болат жолақ болып табылады. Қауіпсіздікті береді
машинаға тегіс және дәйекті түрде салыңыз. Бұл көбінесе тежеу механизмі бар. Бұл катушканың алдын алады
Тым тез емес.
B. Нұсқаулық және тегістеу құрылғысы
Бұл құрылғы қисықтарды түзетеді және бұрмаларды болат жолақтан кетіреді. Ол материалды қалыптастыру алдында тегістейді
Процесс. Бұл түзу және дәл өнімдер жасау үшін өте маңызды.
C. Servo-Dative Daluler (қосымша, бірақ ортақ)
Бұл күрделі тамақтандыру жүйесі. Ол жоғары дәлдіктегі бақылау үшін сервоксорды пайдаланады. Ол материалды тартады
дәл ұзындықпен алға. Бұл кесуге дейінгі процесс үшін өте маңызды. Ол әр драйв пен тректі қамтамасыз етеді
дәл көрсетілген ұзындық.
D. негізгі орамды құрайтын станция
Бұл машинаның жүрегі. Ол роликті диірмен стендтерінен тұрады. Әр стендте қатайтылған жиынтық бар
болат роликтері (өледі). Бұл роликтердің пішіні ерекше.
Жолақ әрбір қатарлы стенд арқылы өтеді. Әр қадамда роликтер біртіндеп болатты бүтеді. Олар оны қалыптастырады
соңғы профильге. Екі құрылғы үшін, бұл станция дюйм және трек профильдерін құруға арналған.
E. Профильді ауыстыру механизмі
Бұл «екі қабатты» жасайтын негізгі функция. Бұл екі машинада бірге бол. Бұл бір ақылды
Жүйе. Коммутацияны екі негізгі жолмен жасауға болады:
Қолмен роликті өзгерту: Оператор түзілетін станциядағы кейбір роликтерді физикалық түрде өзгертеді. Бұл әдіс
үнемді. Ол профильдерді жиі ауыстырудың қажеті жоқ зауыттарға жарамды.
Автоматты / серво ауыстыру: бұл жетілдірілген жүйе. Құрылғы белгілі роликтерді жылжыту үшін Servo Motors пайдаланады
және позициядан тыс. Ауыстыру басқару тақтасы арқылы жүзеге асырылады. Бұл тез және ең аз қол еңбегі үшін қажет.
Бұл өндіріс жұмыстарының арасындағы уақытты азайтады.
F. Тозу және кесек бірлік
Шектерлер көбінесе сантехникалық және электр сымдары үшін тесіктер керек. Жолдарды біріктіру немесе арматуралау үшін қажет болуы мүмкін.
Бұл қондырғы гидравликалық немесе пневматикалық соққылармен жабдықталған. Ол бұл тесіктер мен даталарды жоғары дәлдікпен жасайды.
Тоқтату үлгісі бағдарламаланады.
G. Кесу жүйесі
Профиль толығымен пайда болғаннан кейін, ол ұзындығына дейін кесіледі. Бұл әдетте жоғары жылдамдықты гидравликалық ұшумен жасалады
кесілген ара. Кескіш материалмен қозғалады. Ол таза, бурсыз кесілген. Содан кейін ол оның басталуына оралады
келесі бөлікке арналған позиция. Кесу ұзындығы басқару жүйесінде орнатылған.
H. шығыс кестесі және жинақтағыш
Дайын сөндіру немесе тректер машинадан шығарылады. Шығу кестесі оларды алады. Жиі, автоматты
Жинақтаушы бөліктерді санайды. Олар оларды оңай өңдеуге және тасымалдауға арналған ұқыпты жинайды. Бұл финалды автоматтандырады
Процестің қадамы.
Стандартты параметрлер
Бұл жарық болат посатқыш машинаның екі параметрінің параметрлері өндіруші мен үлгісіне байланысты өзгеруі мүмкін. Міне, әдеттегі
Ерекшеліктер:
Параметр
Техникалық сипаттамасы
ЕСталдар
Материалдық қалыңдығы
0,4 мм - 1,2 мм
Көбінесе 0.5 мм, 0,6 мм, 0,6 мм, көп қолданбалар үшін.
Материалдық ені
100 мм - 200 мм
Бұл болат катушкасының еніне жатады.
Дайын өнімнің өлшемдері
- Дені тереңдігі
50 мм - 150 мм
Жалпы өлшемдері: 50 мм, 75 мм, 100 мм, 150 мм.
- Жолдың ені
Матчтар Достың тереңдігі
Жол арқанды тамаша үйлестіруге арналған.
Өндіріс жылдамдығы
15 - минутына 45 метр
Жылдамдық профильді күрделілік пен машина моделіне байланысты.
Орамдарды құрастыру станциялары
18 - 25 станция
Қосымша станциялар тегіс, дәлірек қалыптасуға мүмкіндік береді.
Негізгі моторлы қуат
10 HP - 25 г.
Орам құратын станцияларды күшейтеді.
Басқару жүйесі
Сенсорлық экран бар PLC
Siemens, Mitsubishi немесе Allen-Bradley сияқты брендтер жиі кездеседі.
Кесу дәлдігі
± 0,5 мм
Біріктің ұзындығы үшін өте жоғары дәлдік.
Негізгі артықшылықтар
Ол екі функцияны біріктіреді, бірақ екі бөлек машинадан аз орын қажет. Бұл кішігірім ізді білдіреді және
Едендік кеңістікке шығындарды едәуір төмендетіңіз, орнату және күту.
Бұл екеуінің орнына бір машина. Бұл зауыттық едендік кеңістікті үнемдейді.
Бастапқы инвестициялар екі бөлек машинаны сатып алудан төмен.
Бұл электр және техникалық қызмет көрсету шығындарын азайтады.
Жоғары икемділік және тез ауысу:
Өндірушілер жаттығулар мен тректерді оңай ауыстыруы мүмкін.
Бұл оларға нарықтық талаптарға тез жауап беруге мүмкіндік береді.
Автоматты түрде коммутациялау тегіс, жылдам өзгертулерді қамтамасыз етеді. Бұл абсолютті минимумға дейін тоқтайды.
Жоғары өнімнің сапасы:
Интеграцияланған дизайн дизайн және трек профильдерін жақсы сәйкестендіреді. Бұл жақсы үйлескен нәтижелер,
Құрылыс шеңбері.
Еңбек үнемелері және пайдалану қарапайымдылығы:
Бір машинаны тек бір немесе екі оператор қажет етеді. Автоматтандырылған процесс жоғары білікті жұмыс күшінің қажеттілігін азайтады.
PLC басқару жүйесі қарапайым және интуитивті түрде жұмыс істейді.
Жалпы өнімділіктің жоғарылауы:
Катуштан аяқталған паллетке дейін бүкіл процесс - бұл үздіксіз және өте оңтайландырылған саяхат. Бұл интеграцияланған
Қолдану жалпы өнімділікке айтарлықтай күш береді.
Жоғары жылдамдық пен минималды уақыт бір ауысымда үлкен өнімге әкеледі.
Бұл өндірушінің сыйымдылығын және пайдалылығын арттырады.
Қолдану сценарийлері
Бұл жарық болат посат машинасы екі бір машинада бірқатар компоненттерді өндіруге мамандандырылған
Құрылыс жүйелері.
Ішкі бөлім қабырғалары:
Ол ғимараттар ішіндегі жүктеме қабырғалары үшін сөрелер мен тректер шығарады. Олар кеңселерде, қонақ үйлерде қолданылады,
Ауруханалар және тұрғын үйлер.
Аспалы төбелер:
Машинаның әмбебаптығы негізгі жүгірушілер мен жабысқан төбелер үшін қабырға бұрыштарын дәл дайындайды
Жүйелер.
Жеңіл өлшегіш болат жақтау (LGSF):
Заманауи құрылыстағы барлық ғимараттар суық қалыптасқан болат шеңберлерімен жасалған. Бұл машина арнайы мамандандырылған
Осы құрылымдарға қажет қабырға кадрларын шығару.
Материалдық өндірушілер:
Негізгі пайдаланушылар - бұл құрылыс нарығына арналған жарық болат кэйдельдер шығаруға мамандандырылған зауыттар.
Олар бұл материалдарды құрылыс компаниялары мен дистрибьюторлармен қамтамасыз етеді.
Өндірістік жұмыс процесі
Жеңіл болаттан жасалған пеле машинаның жұмысы нақты, логикалық ретпен жүреді.
1-қадам: дайындау және баптау
Шетелдікке мырышталған болат катушкасын салыңыз. Оператор оны орнына мықтап бекіту керек. Та
Жолақтың жетекші соңы қолмен гид және бірінші құрастыру станциясына беріледі. Басқару тақтасында,
Оператор қажетті профильді таңдайды (Read немесе Track). Оператор қажетті ұзындықты, санды және
Тапсырманы конфигурациялау үшін бөлшектерді ұру.
2-қадам: түзу процесі
Негізгі мотор басталады. Әр станциядағы роликтер бұрыла бастайды. Болат жолақ машинадан шығарылады. Ол
Әрбір құрастыру станциясы арқылы өтеді. Пішін біртіндеп С-тәрізді (док) немесе U-тәрізді (трек)
профиль. Егер құрылғыда автоматты қосқыш болса, тиісті роликтер таңдалған профиль үшін өздерін реттейді.
3-қадам: ұрып-соғу және кесу
Құрылған профиль алға жылжуда, ол үрлеу бөлігінде өтеді. Гидравликалық соққылар. Олар жасайды
тректердегі немесе дақтардағы дәл тесіктер. Бұл үздіксіз қозғалыста болады.
4-қадам: Ұзындығы бойынша кесу
Толық қалыптасқан және тесілген профиль кесу аймағында жалғасады. Сенсор профильдің алдыңғы жағын анықтайды. Та
Servo ыдыс-аяқ дұрыс ұзындығын қамтамасыз етеді. Ұшуды кесілген кесектерді профильге қысқыштар. Ол қозғалады
онымен. Ара полотносы таза, шаршы кесек жасайды. Кесу аяқталғаннан кейін аралау автоматты түрде тартылады және
Үйдің дәл жағдайына оралады.
5-қадам: шығу және жинау
Аяқталған дюйм немесе трек шығыс үстеліне жеткізіледі. Автоматты қарсы бақылау өндірісі және бір рет
Алдын ала орнатылған мөлшерге қол жеткізілді, жинақтау механизмі оларды ұқыпты топтамаға айналдырады. Содан кейін бұл байлам дайын
байланыстыру және алып тастау.
6-қадам: өзгерту және қайталау
Коммутациялық өнімдер қарапайым: Оператор HMI-де жаңа профильді таңдайды. Құрылғы өздігінен реттейді немесе
Өзгеріс арқылы оператормен жүреді. Содан кейін өндіріс жаңа партия үшін қайталайды.
Машинадан гөрі, ашық болат патшашу машинасы екі-бір машинада - стратегиялық жаңарту: теңдесі жоқ икемділік, маңызды
Шығындарды азайту және кепілдендірілген жоғары сапа. Трек және трек өндірісін автоматтандыру арқылы ол өндірушілерге кездесуге мүмкіндік береді
Жаһандық қажеттілік, оны тиімді, оны тиімді табиғи-жоқтықтың тиімді технологиясын жасау.
Парфу үшін парфу үшін парфу үшін жолдама және жобалық ақпарат алу үшін жолдама және жобалық ақпарат алу үшін, сэндвич панельдері, машиналық аксессуарлары бар. Біз 24 сағат ішінде жауапқа кепілдік береміз.
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты